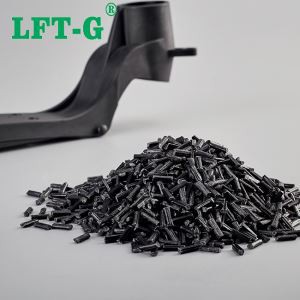
Pitkäkuituvahvisteisia kestomuoveja (LFRT) käytetään ruiskuvalutekniikoissa, joilla on suuret mekaaniset ominaisuudet. Vaikka LFRT-tekniikka voi tarjota hyvää lujuutta, jäykkyyttä ja iskuominaisuuksia, tämän materiaalin käsittelyllä on tärkeä rooli määritettäessä, miten lopullinen osa voi toimia.
LFRT: n muotoilemiseksi on tarpeen ymmärtää joitain niiden ainutlaatuisia ominaisuuksia. LFRT: n ja perinteisesti vahvistettujen kestomuovien välisten erojen ymmärtäminen on johtanut laitteiden, suunnittelun ja jalostustekniikoiden kehittämiseen LFRT: n arvon ja potentiaalin maksimoimiseksi.
LFRT: n ja perinteisten hienonnettujen, lyhyiden lasikuituvahvisteisten komposiittien välinen ero on kuitujen pituudessa. LFRT: ssä kuidun pituus on sama kuin pelletin pituus. Tämä johtuu siitä, että useimmat LFRT: t tuotetaan pultruusiolla eikä leikkauslaitteella.
LFRT-valmistuksessa lisätään jatkuvasti lasikuitulangan lankoja, jotka on valmistettu hartsin päällystämiseen ja kyllästämiseen. Tyhjennyksen jälkeen jatkuvat nauhat leikataan tai pelletoidaan, tavallisesti leikataan pituudeltaan 10-12 mm. Sitä vastoin perinteiset lyhyet lasikuidusta koostuvat komposiitit sisältävät vain 3-4 mm pitkät hienonnetut kuidut ja niiden pituus pienenee edelleen tyypillisesti alle 2 mm leikkaustyyppisissä ekstruudereissa.
LFRT-pellettien kuidun pituus auttaa parantamaan LFRT: n mekaanisia ominaisuuksia - lisääntynyt iskunkestävyys tai sitkeys säilyttäen jäykkyyden. Niin kauan kuin kuidut pidetään pituisina muovausprosessin aikana, ne muodostavat "sisäisen luuran", joka tarjoaa erinomaisia mekaanisia ominaisuuksia. Huono muovausprosessi voi kuitenkin kääntää pitkiä kuitutuotteita lyhyiksi kuitumateriaaleiksi. Jos kuidun pituus vaarantuu muovausvaiheen aikana, ei ole mahdollista saada tarvittavaa suorituskykyä.
Jotta kuidun pituus säilyy LFRT-muovausprosessin aikana, on otettava huomioon kolme tärkeää seikkaa: ruiskuvalukone, osa- ja muotosuunnittelu sekä käsittelyolosuhteet.
Ensinnäkin laitteiden varotoimet
Eräs kysymys, jota usein kysytään LFRT-käsittelystä, on se, voimmeko käyttää olemassa olevia ruiskuvalulaitteita näiden materiaalien muovaamiseen. Suurimmassa osassa tapauksista voidaan myös käyttää katkokuitukomposiittien muokkauslaitteita LFRT: ien muodostamiseen. Vaikka tyypilliset lyhyet kuidunvalulaitteet ovat tyydyttäviä useimpiin LFRT-osiin ja tuotteisiin, jotkin laitteiden muutokset voivat auttaa pitämään pitempään kuitujen pituuden.
Yleiskäyttöinen ruuvi, jossa on tyypillinen "syöttö-puristusmittaus" -osio, soveltuu hyvin tähän prosessiin, ja kuidun tuhoisaa leikkausta voidaan vähentää pienentämällä annostusosan pakkaussuhdetta. 2: 1 metrin segmentin pakkaussuhde on optimaalinen LFRT-tuotteille. Erityisten metalliseosten käyttö ruuvien, tynnyreiden ja muiden osien valmistukseen ei ole välttämätöntä, koska LFRT-kuluminen ei ole yhtä suuri kuin perinteiset hienonnetut lasikuituvahvisteiset kestomuovit.
Toinen laite, joka voi hyötyä suunnittelun tarkastelusta, on suuttimen kärki. Jotkut kestomuovimateriaalit on helpompi koneistaa taaksepäin suippenevalla suutinkärjellä, mikä luo suuren leikkausasteen materiaalin ruiskuttamiseksi muottionteloon. Kuitenkin tällaiset suutinkärjet vähentävät merkittävästi pitkien kuitukomposiittien kuitujen pituutta. Siksi on suositeltavaa käyttää 100% "vapaata virtausta" sisältävä suulake- / venttiilikokoonpano, joka sallii pitkät kuidut helposti kulkemaan suuttimen läpi komponenttiin.
Lisäksi suuttimen ja hila-aukon halkaisijan tulisi olla löyhä koko 5,5 mm (0,250 tuumaa) tai enemmän eikä teräviä reunoja ole. On tärkeää ymmärtää, miten materiaali virtaa ruiskuvalulaitteiston läpi ja määrittää, missä leikkaus katkaisee kuidut.
Toiseksi, osat ja muotin suunnittelu
Hyvät osat ja muotin rakenne ovat myös hyödyllisiä LFRT: n kuidun pituuden ylläpitämisessä. Poistamalla terävät kulmat reunan osan ympärillä (mukaan lukien kylkiluita, haaroita ja muita ominaisuuksia) vältetään tarpeettomat rasitukset muotokappaleessa ja vähentävät kuitujen kulumista.
Osan on oltava nimellinen seinärakenne, jossa on yhtenäinen seinämän paksuus. Suuremmat muutokset seinämän paksuuteen saattavat johtaa osapuoliin epäjohdonmukaiseen pakkaamiseen ja ei-toivottuun kuituorientoitumiseen. Jos paksuuden on oltava paksumpi tai ohuempi, on vältettävä äkillisiä muutoksia seinämän paksuuteen, jotta vältetään sellaisten suuren leikkausalueiden muodostuminen, jotka voivat vahingoittaa kuituja ja olla jännityskonsentraation lähde. Tavallisesti yritetään avata portti paksummassa seinässä ja virrata ohutosaan pitämällä täytepäätä ohuessa osassa.
Hyvä muovirakenteen yleinen periaate viittaa siihen, että seinämän paksuuden pitäminen alle 4 mm: n kanssa edistää hyvää ja yhtenäistä virtausta ja vähentää nielujen ja tyhjiöiden mahdollisuutta. LFRT-yhdisteiden optimaalinen seinämän paksuus on tavallisesti noin 3 mm (0,120 tuumaa) ja minimipaksuus on 2 mm (0,080 tuumaa). Kun seinämän paksuus on alle 2 mm, kuitujen todennäköisyys murtautua muotin sisään menon jälkeen lisääntyy.
Osat ovat vain yksi osa suunnittelua, ja on myös tärkeää pohtia, miten materiaali menee muottiin. Kun juoksut ja portit ohjaavat materiaalia uraan, suuri määrä kuituvaurioita voi esiintyä näillä alueilla, ellei niitä ole suunniteltu asianmukaisesti.
Muotoa suunniteltaessa LFRT-yhdisteen muodostamiseksi täysi sädejohto on optimaalinen ja halkaisija vähintään 5,5 mm (0,250 tuumaa). Täysikokoisen kanavan lisäksi kaikilla muilla virtauskanavilla on terävät kulmat, jotka lisäävät rasitusta muodostusprosessin aikana ja tuhoavat lasikuidun vahvistusvaikutuksen. Hyväksyttävät kuumakanavajärjestelmät, joissa on avoimet juoksijat.
Portin minimipaksuuden tulisi olla 2 mm (0,080 tuumaa). Jos mahdollista, aseta portti pitkin reunaa, joka ei estä materiaalin virtausta onteloon. Osan pinnalla oleva portti on pyöritettävä 90 °, jotta estetään kuidun rikkoutuminen ja hajoaa mekaaniset ominaisuudet.
Lopuksi kiinnität huomiota fuusiojohdinten sijaintiin ja miten ne vaikuttavat alueeseen, jossa osat kuormitetaan (tai stressiä) käytettäessä. Fuusiovirta on siirrettävä alueelle, jossa jännitystason odotetaan olevan pienempi portin järkevällä tavalla.
Tietokoneiden täyttöanalyysi voi auttaa määrittämään, mihin nämä fuusiot sijaitsevat. Rakenteellista äärellistä elementtianalyysia (FEA) voidaan käyttää vertaamaan korkean jännityksen sijaintia ja kokoontumislinjan sijainti täyttöanalyysissä määriteltynä.
On huomattava, että nämä osat ja muotit ovat vain suosituksia. On olemassa monia esimerkkejä komponenteista, joissa on ohut seinät, seinämän paksuuden vaihtelut ja hienot tai hienot ominaisuudet, jotka käyttävät LFRT-yhdisteitä hyvän suorituskyvyn saavuttamiseksi. Kuitenkin näiden suositusten lisäksi, sitä enemmän aikaa ja vaivaa sen varmistamiseksi, että pitkän kuituteknologian täysi hyöty saavutetaan.
Kolmanneksi käsittelyolosuhteet
Käsittelyolosuhteet ovat avain LFRT: n menestykseen. Niin kauan kuin käytetään oikeita käsittelyolosuhteita, on mahdollista käyttää yleiskäyttöistä ruiskuvalukone ja oikein suunniteltu muotti LFRT-osien valmistukseen. Toisin sanoen, vaikka asianmukaisilla laitteilla ja muotisuunnittelullakin, kuidun pituus saattaa kärsiä, jos käytetään huonosti käsiteltyjä käsittelyolosuhteita. Tämä edellyttää ymmärrystä siitä, mitä kuitu kokee valuprosessin aikana ja tunnistaa alueet, jotka aiheuttavat liiallista kuitujen leikkausta.
Ensinnäkin seuraa vastapaineita. Korkea vastapaino tuo suurta leikkausvoimaa materiaaliin, joka vähentää kuitujen pituutta. Ottaen huomioon, että alkaen nollapainepai- neesta ja vain sen lisäämisestä siihen asti, että ruuvia kierretään tasaisesti syöttöprosessin aikana, 1,5 - 2,5 bar (20-50 psi) vastapaine on yleensä riittävä johdonmukaisen syöttämisen aikaansaamiseksi.
Suurilla ruuvinopeuksilla on myös haitallinen vaikutus. Mitä nopeammin ruuvi pyörii, sitä todennäköisemmin kiinteä ja sulamaton materiaali tulee ruuvin puristusosaan ja aiheuttaa kuituvaurioita. Vastaavasti kuin vastapainetta koskevat suositukset, se olisi pidettävä mahdollisimman nopeasti vakauttaakseen ruuvin täyttämiseksi vaaditun vähimmäisvaatimuksen. LFRT-yhdisteiden muovausta varten ruuvien nopeudet ovat 30 - 70 r / min.
Injektointimenetelmässä sulatus tapahtuu kahdella tekijällä, jotka toimivat yhdessä: leikkaus ja lämpö. Koska tavoitteena on kuidun pituuden suojaaminen LFRT: ssä vähentämällä leikkausta, tarvitaan enemmän lämpöä. Hartsijärjestelmän mukaan käsitellyn LFRT-yhdisteen lämpötila on tavallisesti 10 - 30 ° C korkeampi kuin tavanomaisen valetun yhdisteen lämpötila.
Kuitenkin, ennen kuin nostat tynnyrin lämpötilaa koko ajan, kiinnitä huomiota piipun lämpötilan jakauman kääntämiseen. Tavallisesti piipun lämpötila nousee, kun materiaali liikkuu syöttösuppilosta suuttimeen, mutta LFRT: lle suositellaan, että lämpötila on korkeampi syöttösuppilossa. Lämpötilajakauman kääntäminen mahdollistaa LFRT-pellettien pehmenemisen ja sulamisen ennen kuin ne saapuvat suuren leikkausruuvin puristusosaan, mikä helpottaa kuitujen pituuden pysymistä.