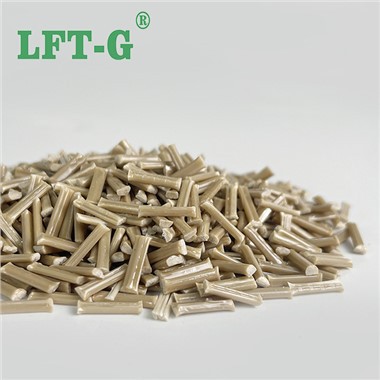
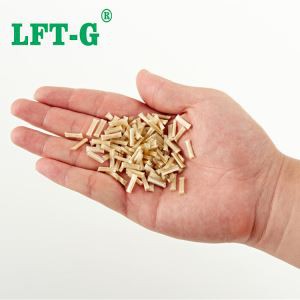
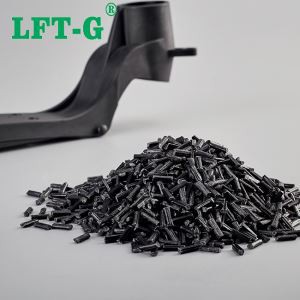
Kauan kuituvahvistettuja kestomuovien (LFRTs) käytetään korkean suorituskyvyn ruiskuvaluun sovelluksia. Vaikka LFRT teknologia tarjoaa hyvä lujuus-, jäykkyys- ja repimislujuus, materiaalin käsittely on tärkeä rooli määriteltäessä mitä suorituskyvyn viimeisessä osassa voi saavuttaa.
Jotta onnistuneesti LFRT, on välttämätöntä ymmärtää joitakin heidän ainutlaatuisia ominaisuuksia. Ymmärtämys erot LFRT ja perinteiset vahvistettu thermoplastics on ajanut, laitteet, suunnittelu ja tuotteiden arvon maksimoimiseksi kehittäminen ja mahdollisuudet LFRT.
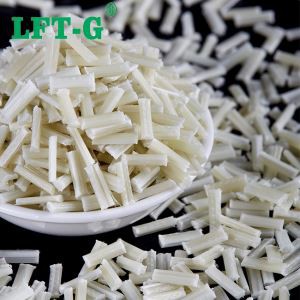
LFRT ja perinteiset hienonnettu, lyhyt lasi vahvistaa Kuitukomposiitit välinen ero on kuidun pituus. LFRT kuidun pituus on sama kuin pituus pelletti. Siksi useimmat LFRTs ovat tuottaman pultrusion kuin pelkkä pahentaa. LFRT valmistuksessa jatkuva perässään lasikuitu kiertävä ensin vetää kuolee pinnoitetaan ja kyllästetty hartsi. Kun tulossa ulos kuolee jatkuvan kaistale lujitemuovin hienonnettu tai pallo, yleensä leikatut 10 ~ 12 mm. Sen sijaan tavanomaisen lyhyen lasi Kuitukomposiitit sisältää vain silvotut säikeet 3-4 mm pitkä, joka edelleen pienentää pituus alle 2 mm leikkaus-tyyppinen muoviteollisuuskoneet.

LFRT on yleensä valmis pultrusion menetelmällä kyllästystä jatkuvan lasin fiber niput hartsi, ja niiden pitkä pelleteiksi. Lasi kuidun pituus yhtä pitkä pelletti.
Kuidun pituus LFRT pelletit parantaa mekaaniset ominaisuudet LFRT - lisääntynyt iskunkestävyys tai sitkeys säilyttäen jäykkyys. Niin kauan kuin kuidut säilyttää niiden pituus rakennekäsittelyn aikana, ne muodostavat ”sisäinen skeleton”, joka tarjoaa erinomaiset mekaaniset ominaisuudet. Kuitenkin huono simssi prosessin voi muuttua pitkä fiber tuotteet lyhyt kuitu materiaaleja. Jos kuidun pituus on vaarassa rakennekäsittelyn aikana, ei ole mahdollista saada tarvittavan suorituskyvyn tasolle.

Kuva ennen ja jälkeen Lämpöhajoamisen injektio valetut osat. Valon väri on sisäinen luuranko muodostuu pitkät säikeet, kun hartsi polttaa ja luuranko säilyy osa muoto. Säilyttääkseen kuidun pituus LFRT muovauksen aikana, on kolme tärkeitä näkökohtia harkitsemaan: injektio muovaus kone, osa ja muotin suunnittelu ja valmistusmenetelmä.
01 laitteet varotoimet
Usein kysyttyihin kysymyksiin LFRT käsittely on, onko mahdollista muokata näitä materiaaleja käyttäen nykyisiä ruiskuvalu laitteita. Useimmissa tapauksissa laitteet muodostavat katkotuista Kuitukomposiitit voidaan muotoon LFRTs. Tyypillinen katkotuista kuitua, laudaksi laitteet ollessa tyydyttävä useimmissa LFRT osat ja tuotteet joitakin muutoksia laitteiden voidaan paremmin auttaa ylläpitämään kuidun pituus.
Yleiset ruuvit tyypillinen ”rehu-pakkaus-mittaus” osa sopii erinomaisesti tätä prosessia ja kuitua tuhoisa leikkaus on vähentää vähentämällä mittauksen osa puristussuhde. Mittauksen osa puristussuhteen noin 2: 1 on paras LFRT tuotteiden. Ruuvit, tynnyrit ja muut osat erityistä metalliseokset ei ole tarpeen, koska LFRT kuluvat ei ole yhtä suuri kuin tavanomaisen hienonnettu lasi kuitua vahvistettu kestomuovien.
Toinen laitteita, jotka voivat hyötyä suunnittelun katselmus on suuttimen kärki. Jotkut kestomuovien on helpompi Vihje käänteinen kartiomainen suutin, joka luo korkeaa lähentymisastetta leikkaus materiaalia ruiskutetaan muottiin onkalo. Tämä suutin Vihje voidaan merkittävästi vähentää kuidun pituus pitkä kuitu-kooste. On siis suositeltavaa käyttää 100 % ”vapaata” ura suuttimen kärki / valve kokoonpanon, jonka avulla pääsee läpi suutin kannattaa olla pitkäsyistä. Suutin ja gate reikien halkaisijan pitäisi myös olla vähintään 5,5 mm (0,250 in) löysä kooltaan ja on ei teräviä reunoja. On tärkeää ymmärtää miten materiaali virtaa ruiskuvalu laitteita ja jos todetaan, että leikkaus murtaa kuitu.
02 osat ja muotin suunnittelu
Hyvä osa ja muotin suunnittelu auttaa pitämään kuidun pituus LFRT. Poistaa terävät kulmat osan reunan ympärillä, kylkiluut, pomoja ja muut ominaisuudet vältetään tarpeetonta stressiä valettu osittain ja vähentää kuitua kulumista. Osien olisi oltava yhtenäistä paksuus seinän seinärakenteen. Suuremmat muutokset seinämän paksuus aiheuttaa ristiriidassa täyttö- ja ei-toivotut orientaation syntymistä mo-osassa. Jos paksumpi tai ohuempi tarvittaessa äkilliset muutokset seinämän paksuus on vältettävä high-leikkauslujuus alueilla, jotka voivat vahingoittaa kuidut ja tulla lähde stressiä pitoisuus muodostumisen välttämiseksi. Yleensä yrittää avata portti paksumpi seinään ja virtaus ohut osa, täyte lopussa pidetään ohut osa. Hyvä muovi tavanomaisia suuntaviivoissa todetaan, että pitää seinämäpaksuus alle 4 mm (0.160 in) edistävät hyvä, yhtenäinen ja vähentää mahdollisuutta painumia ja tyhjä tila. LFRT komplekseja optimaalinen seinämäpaksuus on tyypillisesti noin 3 mm (0.120 tuumaa) ja minimi paksuus on 2 mm (0.080 tuumaa). Kun seinämäpaksuus on enintään 2 mm todennäköisyys breaking materiaali kuitua kun tulevat multaa kasvaa.
Osat ovat vain yksi osa suunnittelua, ja on myös tärkeää pohtia, miten materiaali tulee multaa. Kun juoksijat ja gates johtaa materiaalin sisään, runsaasti kuitua epäonnistuminen voi tapahtua näillä aloilla ilman asianmukaista suunnittelua.
Kun suunnittelet multaa, jota käytetään multaa LFRT yhdisteitä, koko filee juoksija on paras pienin halkaisija on 5,5 mm (0,250 in). Lisäksi täyden kierroksen juoksija muunlaista runner ovat terävät kulmat, lisäävät stressiä aikana simssi prosessin heikentää lasin fiber vahvistaminen. Kuuma runner avoinna rönsyllinen ovat hyväksyttäviä. Portin minimipaksuus olisi 2mm (0.080 tuumaa). Jos mahdollista Etsi gate reunaan, joka ei peitä materiaali virtaa sisään. Sprue osa pinnalla vaatii kierretty 90 ° estää repeämä kuitu ja vähentää mekaaniset ominaisuudet. Lopuksi kiinnittää huomiota hitsin linjat ja miten ne vaikuttavat pinta-ala kuorman (tai stressi) osaa käytettäessä. Fusion-rivi siirretään joissa stressiä tasolla odotetaan pienemmät kohtuullisen ulkoasua portin alueella.
Tietokone täyttää analyysi voi auttaa määrittämään, jos nämä sulava linkit tulee sijaita. Rakennerahastojen Elementtimenetelmällä analyysi (FEA) voidaan verrata korkea stressi sijainti yhtymäkohta rivillä määritetty täyte analyysin aikana paikalla. Olisi huomattava, että nämä komponentit ja hometta suunnittelee ovat vain ehdotuksia. On monia esimerkkejä osista, jotka ovat ohuet seinät, eri seinämäpaksuudet ja herkkä tai hienoja ominaisuuksia, jotka hyvä suorituskyky LFRT työskentelytapojaan. Kuitenkin kauemmas ehdotusten enemmän aikaa ja vaivaa on omistettu varmistaa pitkän kuituteknologiaan täyden hyödyn.
03 käsittelyn suunnittelu
Käsittelyn edellytykset ovat LFRT menestyksen avain. Niin kauan kuin normaalin käsittelyn ehtoja käytetään, on mahdollista käyttää tavanomaisen ruiskuvalu koneet ja asianmukaisesti valmisteltu muotit valmis LFRT osia. Toisin sanoen edes avulla asianmukainen ja homevaurioiden suunnittelu kuidun pituus voi kärsiä huono tuotantoedellytyksiä käytettynä. Tämä edellyttää tilanteen, että kuitu kohtaamaan muokkaamiseen ja tunnistaa alueen, joka aiheuttaa liiallista leikkaus kuidun ymmärtämisestä.
Ensinnäkin seurata vastapainetta. Korkea paine esittelee merkittäviä shear aiheuttamat voimat materiaalia, joka vähentää kuidun pituus. Katsovat, että alkaen nolla vastapainetta ja yhä vain ruuvi perumaan tasaisesti aikana ruokintaa, vastapaine 1,5-2,5 bar (20-50 psi) on yleensä voida saavuttaa yhdenmukainen syötteen.
Korkea ruuvi nopeus on myös haitallisia vaikutuksia. Nopeammin ruuvi pyörii, sitä todennäköisemmin se on vankka ja unmelted materiaalia tulee puristus kohta aiheuttaa kuitua vaurioita ruuvi. Samanlaisia suosituksia vastapaineen, yrittää pitää pyörimisnopeuden alimmalla tasolla tarvitaan täyttämään vakaasti ruuvi. Muodostaa LFRT komplekseja, ruuvi ajonopeus 30-70 r / min ovat yleisiä.
Ruiskuvalu, sulaminen tapahtuu kautta vuorovaikutuksessa tekijät: leikkaus- ja lämpöä. Koska tavoitteena on suojella LFRT kuidun pituus vähentämällä leikkaus, tarvitaan lisää lämpöä. Hartsi-järjestelmästä riippuen jolla LFRT komposiitti on käsitelty lämpötila on yleensä 10-30 ° C korkeampi kuin tavanomaisten laudaksi yhdisteitä.
Kuitenkin ennen useammille sylinterin lämpötila täysin, huomioi tynnyri lämpötilajakautuma kääntyminen. Yleensä piipun lämpötila nousee materiaali siirtyy hopper suutin, mutta LFRT on suositeltavaa olla korkeampi lämpötila on kippi. Käänteinen lämpötilajakautuma pehmenee ja sulaa LFRT pelletit edeltävien mikä helpottaa kuidun pituus säilyttäminen high-leikkauslujuus ruuvi pakkaus-osassa.
Lopuksi käsittelyä edellyttää myös varmuuskopioida materiaalia käyttää. Hionta valettu osittain tai suutin yleensä johtaa pienempi kuidun pituus, joten vara-aineen lisäyksestä voi vaikuttaa koko kuidun pituus. Jotta ei merkittävästi vähentää mekaaniset ominaisuudet suositellaan palata materiaali enimmäismäärä on 5 %. Suuremman määrän kierrätettyä materiaalia on negatiivinen vaikutus mekaanisia ominaisuuksia, kuten voimaa.